

软包装熟化指的是多层复合材料的层与层之间通过黏合剂,或涂层达到强度与性能稳定的化学反应过程。这一步骤可以在干式薄膜熟化处理室中完成,熟化处理是否恰当,直接关系到包装封合效果、耐温耐湿性能和产品保质期的实现。
下面,我们来了解一下干式薄膜熟化处理室在软包装熟的应用。
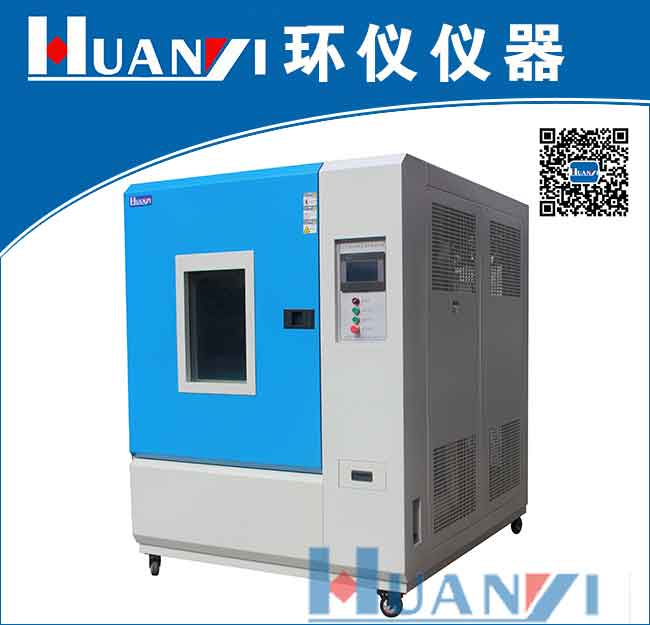
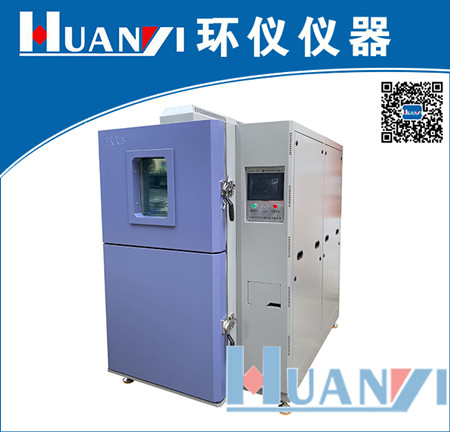
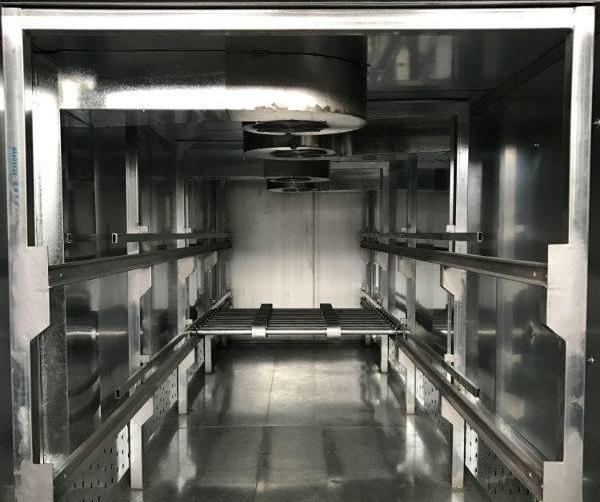
熟化设备:环仪仪器 干式薄膜熟化处理室

熟化应用:
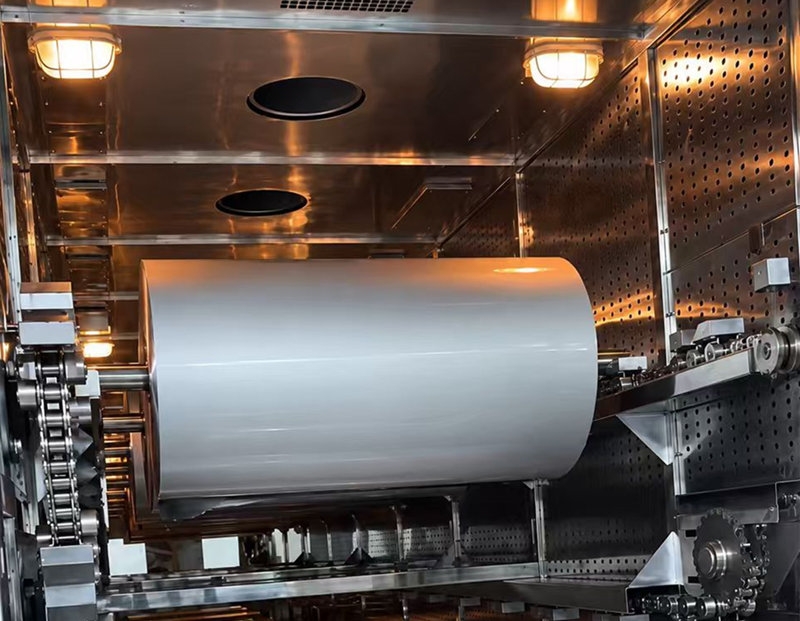
1.在多层结构的塑料薄膜、铝塑板等软包装生产线上,复合完成的材料会被转移到熟化处理室。熟化室温度在30~80℃之间,波动度不超过3℃。湿度条件根据基材类型而定,PET薄膜需要50%RH以上的湿润环境促进粘结剂交联,纸塑复合则在不超过60℃的空气热循环降低纸张变形。
使用双组份聚氨酯粘接的材料,根据胶水品牌活性不同需完成不少于8小时的高温反应窗口。生物降解类黏胶可能在自然通风环境中等待72小时。生产车间会用自动化探头检测每卷材料的弹性模量,达到18MPa以上的剪切强度即判定初熟完成。
2.食品级膜材在熟化处理室处理中需要额外关注增塑剂二次析出问题。采用EVA或PE树脂体系的包装袋需控制在3%以下的总脂酸渗透量,通过分段阶梯升温的方式减少增感染的风险。例如第一天在40℃环境加速粘结剂缩聚,第二天降低至35℃养护结构微孔稳定。
操作失误主要表现为三个阶段的风险:
a.复合干燥不充分时直接熟化,易形成微小气泡并迁移到贴花涂层下;
b.高温过度反应破坏BOPA等高结晶薄膜界面,材料折弯测试中必然分层脱胶;
c.温度敏感的双组份黏合剂超过活化期限再启动,最终粘接效果只能完成70%的目标性能指标。
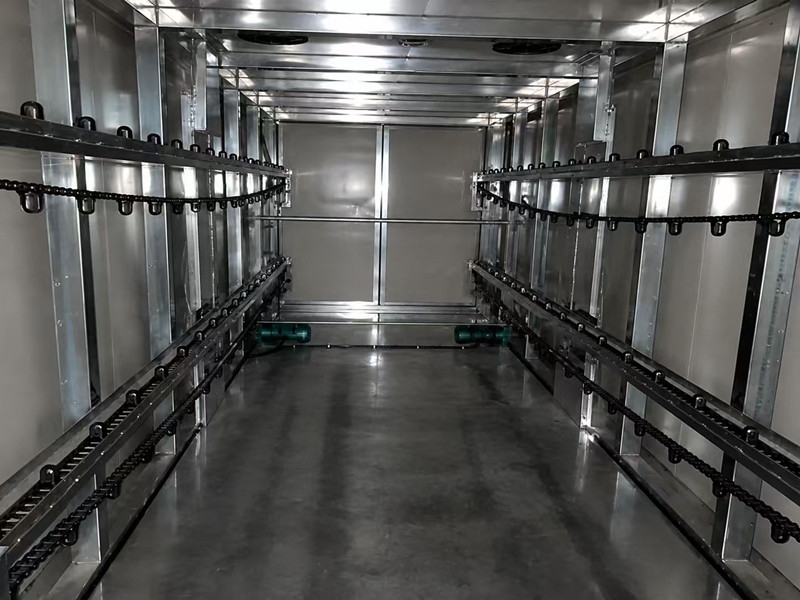
3.日化产品的软管包装在熟化处理室处理中,会在熟化参数设计阶段预设5%的预留收缩差。通过同步调整PVC印刷层交联度和氧化铝涂层厚度,利用冷却段的自由伸缩抵消热胀应力。此时在线监测装置的探头密度需要增加到2个/㎡才能捕捉局部黏附强度的离散情况。
以上即是干式薄膜熟化处理室在软包装熟的应用的讲解,如有熟化处理疑问,可以咨询环仪仪器相关技术人员。